PTFE-Förderbänder sind in modernen Lebensmittelbetrieben und industriellen Verpackungslinien unverzichtbar. Sie halten Temperaturen von tiefen Gefriergraden bis zu starker Ofenhitze aus. Gleichzeitig reagieren sie kaum mit anderen Stoffen und bieten eine sehr gute Antihaftwirkung. Herkömmliche Kunststoffbänder können unter solchen Bedingungen schmelzen, hart werden oder flüchtige Stoffe abgeben. Reine Metallbänder sind oft schwer, nehmen viel Wärme auf und neigen bei klebrigen Produkten zum Anhaften. PTFE-Bänder verbinden eine hohe Belastbarkeit mit hygienischen Abläufen.
In stark automatisierten Produktionsanlagen beeinflusst die Zuverlässigkeit der Fördertechnik die Kosten und die Menge an Ausschuss. Ein unerwarteter Stillstand durch eingebrannte Teigreste, verbrannte Zuckerschichten oder beschädigte Bandflächen verursacht sofort hohe Kosten. Ein erfahrener PTFE Transportbänder Hersteller stimmt das Band deshalb genau auf die Anlage ab. Dabei werden Trägergewebe, Schichtdicke und Nahtverbindung an den Lauf und die Bewegungen des Förderers angepasst.
Der Wettbewerb verlangt Anlagen, die schnell zwischen verschiedenen Produktchargen wechseln können. Heiße Grillwaren, klebrige Toffee-Massen und empfindliche Folienverpackungen lassen sich mit PTFE-Gewebebändern sauber vom Band lösen. Zusätzliche Trennöle oder mechanische Schaber sind oft nicht nötig. Das schützt die Rezeptur und verkürzt die Reinigungszeit.
Welche Anforderungen Lebensmittel- und Verpackungsanlagen erfüllen müssen
Produktionslinien für Lebensmittel und Verpackungen müssen strenge gesetzliche und wirtschaftliche Vorgaben erfüllen. An erster Stelle steht ein hygienisches Anlagendesign nach internationalen Standards wie EHEDG und den Richtlinien der US-amerikanischen 3-A Sanitary Standards. Bauteile dürfen keinen guten Nährboden für Mikroorganismen bilden und keine Partikel an die Lebensmittel abgeben. Die verwendeten Materialien müssen viele Nass- und Trockenreinigungen ohne Schäden überstehen.
Auch die mechanische Belastung ist hoch. Förderbänder müssen im Mehrschichtbetrieb enge Umlenkungen durchlaufen, bei verschiedenen Geschwindigkeiten gerade laufen und Zug- sowie Scherkräfte aushalten. In Verpackungslinien kommt die genaue Positionierung hinzu. Verrutscht das Packgut wegen eines ungleichmäßigen Bandlaufs oder statischer Aufladung, können Siegelnähte fehlerhaft sein oder Schrumpffolien schief sitzen.
Das Anlagenmanagement verlangt auch einen niedrigen Energieverbrauch. Schwere Transportbänder brauchen kräftige Antriebe. Beim ständigen Aufheizen und Abkühlen verbrauchen sie außerdem viel Energie. Gefragt sind deshalb leichte und zugfeste Materialien, die Wärme gut vertragen. Sie sollen den CO₂-Ausstoß der Anlage senken und zugleich die Vorgaben für den Kontakt mit Lebensmitteln erfüllen.
Welche Eigenschaften machen PTFE-Förderbänder besonders leistungsfähig?
Antihaftende Oberfläche reduziert Produktreste und Ausschuss
Die gute Leistung von Polytetrafluorethylen, kurz PTFE, hängt mit seiner besonderen Molekülstruktur zusammen. Eine dichte Schicht aus Fluoratomen schützt die Kohlenstoffkette. Dadurch hat die Oberfläche eine sehr geringe Haftkraft. Flüssigkeiten perlen ab. Auch geschmolzener Käse, dicke Zuckersirupe und roher Hefeteig finden kaum Halt auf dem Band.
Im Alltag führt diese Eigenschaft zu weniger Ausschuss. Produkte reißen beim Übergang zur nächsten Station seltener ein und werden weniger verformt. Sie lösen sich glatt vom Band. Das erhält das Aussehen der Ware und verhindert den sogenannten Carry-over. Dabei bleiben Reste am Band zurück, verbrennen und können die nächste Charge verunreinigen.
Temperaturbeständigkeit von etwa −73 bis +260 °C
Nur wenige Materialien decken einen so großen Temperaturbereich ab wie PTFE-beschichtete Bänder. Bei einem laufenden Betrieb bleiben sie bei Temperaturen bis etwa −73 °C elastisch und werden nicht spröde. Auf der anderen Seite halten sie in Durchlauföfen oder Trocknungskanälen Dauertemperaturen bis etwa +260 °C aus.
Dieser große Temperaturbereich erlaubt den Einsatz eines einheitlichen Bandsystems bei schnellen Temperaturwechseln. Wird ein Produkt direkt von einer Heißluftstrecke in eine Vorkühlzone gebracht, hält das Band diese Änderung gut aus. Seine Abmessungen bleiben weitgehend gleich. Es dehnt sich nicht unkontrolliert aus und zieht sich beim Abkühlen nicht schädlich zusammen.
Beständigkeit gegen Feuchtigkeit, Öle, Fette und Chemikalien
PTFE reagiert mit den meisten Stoffen kaum. Fruchtsäuren, salzige Marinaden und tierische Fette greifen das Material nicht an. Auch Feuchtigkeit aus der Luft nimmt es nicht auf. Herkömmliche Elastomere können aufquellen, weich werden oder durch heißes Speiseöl porös werden. Die PTFE-Struktur bleibt unter solchen Bedingungen stabil.
Diese Beständigkeit zeigt sich besonders bei der CIP-Reinigung, also bei der Reinigung in der Anlage. Starke Laugen und Säuren entfernen Protein- oder Mineralstoffreste, ohne das Bandmaterial anzugreifen. Die glatte Oberfläche bleibt über lange Zeit erhalten. Es entstehen keine Risse, in denen sich Reinigungsreste oder Schmutz sammeln können.
Geringe Reibung unterstützt einen gleichmäßigen Materialtransport
Mit einem Reibungskoeffizienten von etwa 0,04 bis 0,1 gehört PTFE zu den gleitfähigsten festen Materialien. Gleitet das Band über Edelstahltische oder Führungsleisten, entsteht wenig Reibungswärme. Auch der mechanische Widerstand bleibt niedrig.
Dadurch brauchen die Antriebsmotoren weniger Energie. Ruckartige Bewegungen, die als Stick-Slip-Effekt bekannt sind, werden vermieden. Verpackungen, empfindliche Keksrohlinge und feine Schokoladenfiguren gelangen ruhig von einer Station zur nächsten. So bleiben die Taktzeiten an Lichtschranken, Kameras sowie Schneide- und Siegelanlagen genau.
Wie PTFE-Förderbänder die Lebensmittelhygiene erhöhen
Leicht zu reinigende Oberflächen ohne festhaftende Rückstände
Gute Hygiene beginnt damit, dass Schmutz gar nicht erst stark haftet. Speisereste gehen auf der PTFE-Oberfläche keine feste chemische Verbindung ein. Meist reichen milde Reinigungsmittel und wenig mechanischer Druck, um die Reste abzuspülen. Harte Krusten lassen sich oft mit einem gezielten Wasserstrahl bei niedrigem Druck oder mit weichen Abstreifern lösen.
Die einfache Reinigung spart Zeit im Produktionsplan. Statt lange zu scheuern und dabei die Oberfläche abzunutzen, können Betriebe schnelle, feste Waschabläufe nutzen. Schichtwechsel lassen sich dadurch zügiger durchführen. Die Gesamtverfügbarkeit der Produktionslinie, auch OEE genannt, steigt.
Weniger Kontaminationsrisiken durch geringe Materialaufnahme
Bei herkömmlichen Fördergurten kann die Aufnahme von Flüssigkeiten ein großes Hygieneproblem sein. Dringen Blut, Fett oder wässrige Mischungen durch kleine Risse in das Innere des Gewebes ein, entsteht dort unbemerkt ein guter Nährboden für Bakterien wie Listerien oder Salmonellen.
PTFE-Förderbänder haben eine geschlossene und kaum poröse Kunststoffschicht. Flüssigkeiten bleiben an der Oberfläche und können vor den Umlenkungen vollständig entfernt werden. Das senkt das Risiko, dass verschiedene Chargen miteinander in Kontakt kommen oder Allergene weitergetragen werden.
Geeignet für Reinigungs- und Desinfektionsprozesse
Moderne EHEDG-Prüfungen verlangen oft Desinfektionsmittel auf Basis von Peressigsäure, Chlor oder aktivem Sauerstoff. PTFE hält diesen Mitteln dauerhaft stand. Es wird dabei weder spröde noch gelblich.
Auch heiße Sterilisationsverfahren sind möglich. Eine Dampfsterilisation bei mehr als 120 °C kann hartnäckige Biofilme entfernen und bei montierten PTFE-Bändern durchgeführt werden. Das Band behält dabei seine Form und Festigkeit. So lassen sich geprüfte HACCP-Abläufe zuverlässig einhalten.
Lebensmittelkontakt und relevante Vorgaben nach EU- und FDA-Standards
PTFE-Bänder können für den direkten Kontakt mit Lebensmitteln zugelassen werden. Sie können die Vorgaben der US-amerikanischen Food and Drug Administration, FDA 21 CFR 177.1550, sowie die europäischen Regeln erfüllen. Dazu gehören die Verordnung (EG) Nr. 1935/2004 und die Verordnung (EU) Nr. 10/2011 für Materialien mit Lebensmittelkontakt.
In der Qualitätskontrolle zeigen regelmäßige Migrationstests, dass keine Stoffe mit verändertem Geschmack oder Geruch in die Lebensmittel gelangen. Die Grenzwerte für die Gesamtmigration (OML) und für einzelne Stoffe (SML) schützen auch bei fetthaltigen oder stark erhitzten Lebensmitteln die ursprüngliche Qualität.
Wo PTFE-Förderbänder in der Lebensmittelverarbeitung und Verpackung eingesetzt werden
Backen, Trocknen und Wärmebehandlung von Lebensmitteln
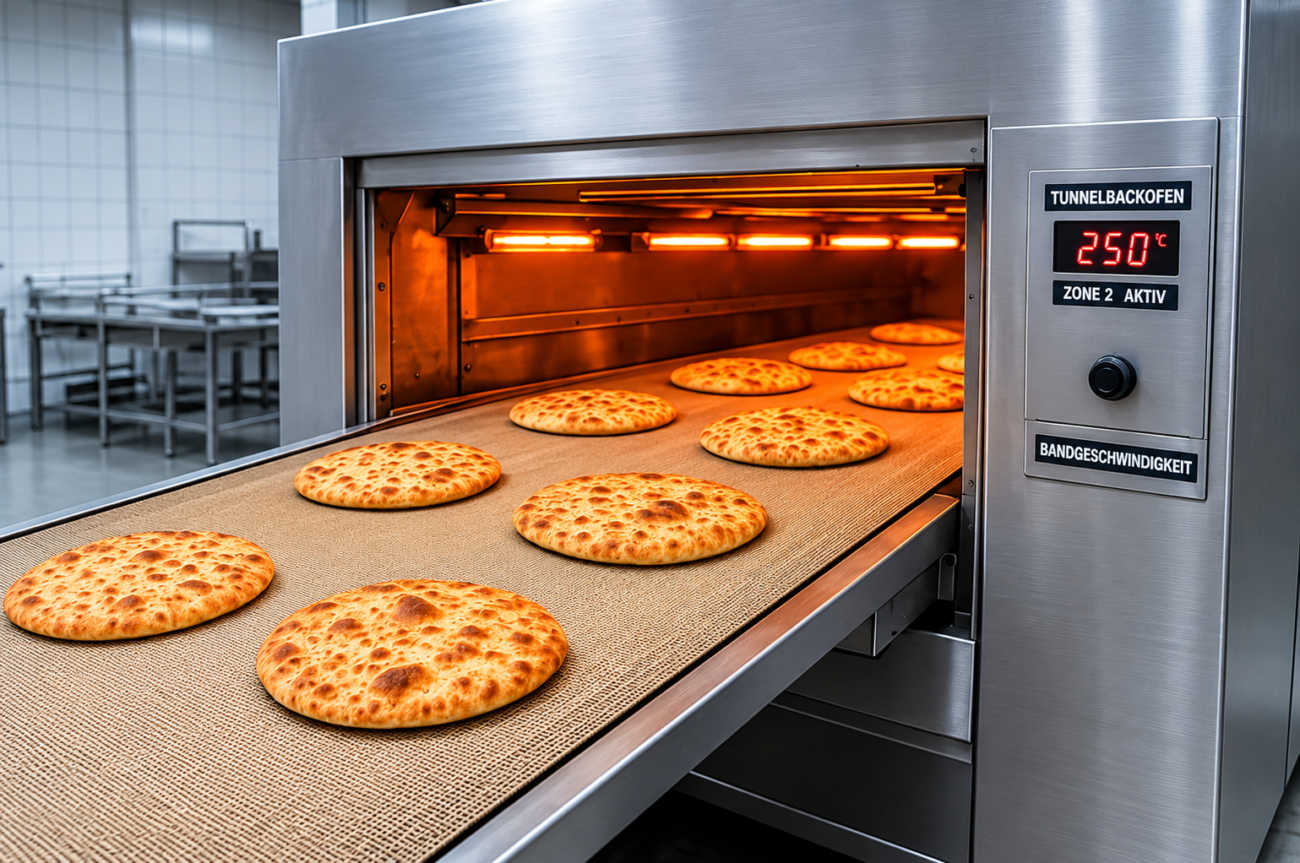
In industriellen Backöfen gehören PTFE-Bänder zu den gängigen Lösungen. Bei der Herstellung von Weizentortillas, Pizzaböden und Keksen laufen die Produkte auf geschlossenen oder feinmaschigen PTFE-Glasgeweben durch Tunnelöfen. Die Teiglinge können sich ausdehnen, ohne am Band festzukleben. Dadurch entsteht eine gleichmäßige Bräunung an der Unterseite.
In durchlaufenden Grill- und Kontaktbratanlagen, etwa für Bacon, Burger-Patties oder Kartoffelpuffer, werden PTFE-Bänder oft als oberes und unteres Band eingesetzt. Die Produkte laufen mit leichtem Druck zwischen beiden Bändern hindurch. Fett kann abfließen, und Eiweiß verbrennt weniger schnell.
Transport von Teigwaren, Süßwaren, Snacks und Tiefkühlprodukten
Bei der Formung und Kühlung von Karamell, Schokolade, Nougat und Fruchtgummi nutzt die Süßwarenindustrie die guten Gleiteigenschaften von PTFE, etwa bei Transportbändern von Eder Belts. Klebrige Zuckermassen, die sich mit gewöhnlichen Kunststoffbändern dauerhaft verbinden können, lösen sich an der Abwurfkante sauber vom Band.
Bei feuchten Teigwaren wie Bandnudeln und gefüllten Ravioli verhindert das Band, dass die Stücke während des Antrocknens aneinanderkleben. Snacks wie Brezeln und Cracker behalten ihre Form. Salzkristalle und Lauge greifen die Bandoberfläche nicht an und machen sie nicht rau.
Schockfrosten und Prozesse bei niedrigen Temperaturen
In kryogenen Frostanlagen und Spiralfrostern werden herkömmliche Bänder oft steif und brüchig. PTFE-Bänder bleiben auch bei Temperaturen unter −50 °C beweglich. Feuchte Beeren, empfindliche Fischfilets und portionierte Fleischstücke frieren nicht an der Oberfläche fest.
Am Ausgang des Frosttunnels löst sich die gefrorene Ware ohne starken mechanischen Stoß. Glasur und Produkte werden dadurch weniger beschädigt. Auch Eis bildet sich nur in geringem Maß auf dem Band. Die Abtauzeiten können dadurch deutlich kürzer ausfallen.
Versiegeln, Schrumpfen und Verpacken mit Heißluft
Bei der Endverpackung tragen PTFE-Bänder zu einem stabilen Ablauf bei. In Schrumpftunneln transportieren grobmaschige PTFE-Netzbänder verpackte Produkte durch Heißluftbereiche. Durch die offenen Maschen erreicht die heiße Luft alle Seiten der Verpackung. Die Folie schrumpft gleichmäßig und bildet weniger Falten.
An Schlauchbeutelmaschinen und Folienschweißgeräten wirken PTFE-Bänder und PTFE-Streifen als Trennschicht zwischen dem heißen Schweißdraht und der Kunststofffolie. Sie übertragen die Wärme an die Folie. Gleichzeitig verhindern sie, dass geschmolzener Kunststoff am Werkzeug klebt und die Siegelnaht beschädigt.
Welche Vorteile bieten PTFE-Förderbänder gegenüber herkömmlichen Bändern?
PTFE im Vergleich zu PVC-, PU- und Edelstahl-Förderbändern
Bänder aus Polyvinylchlorid (PVC) und Polyurethan (PU) werden in vielen Anlagen eingesetzt. Bei Temperaturen über etwa 80 bis 100 °C erreichen sie jedoch ihre Grenzen. Bei starker Hitze können sie schmelzen, ihre Farbe ändern oder Weichmacher abgeben. PTFE hält höhere Temperaturen und viele Chemikalien deutlich besser aus.
Edelstahlbänder vertragen ebenfalls sehr hohe Temperaturen. Sie sind aber schwer, können im Betrieb laut sein und bei eiweiß- oder stärkehaltigen Lebensmitteln stark verschmutzen. Metallbänder brauchen außerdem stabile Maschinengestelle und kräftige Antriebe. PTFE-Gewebebänder sind leichter und verbinden diese geringe Masse mit einer hohen Temperaturfestigkeit.
Längere Standzeiten bei hohen Temperaturen und aggressiven Medien
Die stabile Verbindung aus Fluor und Kohlenstoff sorgt für eine lange Lebensdauer. PTFE-Bänder halten Bedingungen aus, unter denen andere Bänder schon nach wenigen Wochen Schäden zeigen können. In dauerhaft laufenden Back- und Frittieranlagen können hochwertige Bänder viele Monate oder mehrere Jahre eingesetzt werden.
Die lange Nutzungszeit senkt die Gesamtkosten der Anlage. Der Kaufpreis liegt zwar oft über dem eines normalen PU-Gurts. Dafür fallen weniger Bandwechsel und Wartungsarbeiten an. Auch der Ausschuss sinkt. Die Mehrkosten können sich deshalb oft nach kurzer Zeit ausgleichen.
Welche Grenzen und Nachteile PTFE-Förderbänder haben
PTFE eignet sich nicht für jede Förderaufgabe. Als reiner Kunststoff hat es eine eher geringe Zug- und Schnittfestigkeit. Scharfkantige Knochen, Metallbehälter oder raue Granulate mit punktuellem Druck können die PTFE-Schicht zerkratzen. Auch das Trägergewebe kann dabei beschädigt werden.
PTFE-Gurte brauchen außerdem eine sehr genaue Ausrichtung der Anlage. Das Material dehnt sich kaum und verzeiht schiefe Tragrollen oder ungleichmäßige Spannungen nur schlecht. Läuft das Band seitlich an Maschinenteilen entlang, können die Kanten schnell ausfransen. Die seitliche Führung muss deshalb genau eingestellt sein.
Wie lässt sich das passende PTFE-Förderband auswählen?
Bandgewebe, Beschichtungsstärke und Oberflächenstruktur
Viele PTFE-Förderbänder haben ein Trägergewebe aus festem Glasfaser- oder Aramidgewebe, auch Kevlar genannt. Glasfaser bietet eine hohe Temperaturfestigkeit und reagiert kaum mit Chemikalien. Es ist zugleich vergleichsweise kostengünstig. Aramidgewebe wird gewählt, wenn das Band biegsam sein und besonders hohe Kräfte oder Risse aushalten soll.
Die Dicke der PTFE-Schicht beeinflusst die Oberfläche. Eine dicke, geschlossene Schicht bildet eine glatte und feuchtigkeitsdichte Fläche für sehr klebrige Produkte. Für Trocknungs- und Dämpfprozesse werden offene Maschenbänder eingesetzt. Maschenweiten von 1 × 1 mm bis 8 × 8 mm lassen Luft und Dampf gut durch.
Temperatur, Geschwindigkeit und Belastung der Förderanlage
Bei der Auswahl müssen das Temperaturprofil, die Bandgeschwindigkeit und das Gewicht des Förderguts geprüft werden. Für schnelle Strecken mit leichten Packungen eignen sich dünne und flexible Bänder. Sie erzeugen beim Biegen wenig Widerstand.
Bei schweren Produkten oder hohen Zugkräften muss die Festigkeit in Längs- und Querrichtung passen. Bei Anlagen mit starker Infrarot- oder Mikrowellenstrahlung können antistatische Bänder sinnvoll sein. Sie verringern das Risiko elektrostatischer Entladungen.
Bandbreite, Länge, Nahtausführung und Kantenverarbeitung
Die Verbindung der beiden Bandenden beeinflusst den Ablauf stark. Endlos verschweißte Bänder bieten ein hohes Hygieneniveau, weil keine Spalten entstehen. Für die Montage muss die Förderanlage jedoch oft teilweise zerlegt werden. Mechanische Verbindungen wie PEEK-Spiralspleiße, Edelstahlhaken oder verstärkte Kastenschlösser ermöglichen einen schnellen Wechsel direkt vor Ort.
Seitliche Verstärkungen schützen die Kanten vor Schäden und Ausfransen. Bei hochwertigen Bändern bestehen sie aus vernähten und verschweißten Streifen aus PTFE-beschichtetem Glas- oder Aramidgewebe. Für eine automatische Spurführung können seitliche Führungskeile oder Ösen auf dem Band befestigt werden.
Welche Zertifikate und Konformitätserklärungen erforderlich sind
Für den rechtssicheren Einsatz in der EU und den USA sollten Betreiber vollständige Unterlagen verlangen. Dazu gehört eine Konformitätserklärung nach der Verordnung (EG) Nr. 1935/2004 und der Verordnung (EU) Nr. 10/2011. Sie muss den erlaubten Einsatzbereich aufführen, etwa Temperatur, Kontaktzeit und Lebensmittelarten.
Bei Qualitätsprüfungen werden auch Unterlagen zur Rückverfolgbarkeit der Rohstoffe verlangt. Hinzu kommen Nachweise zur Guten Herstellungspraxis, GMP nach der Verordnung (EG) Nr. 2023/2006. Für Anlagen, die in die USA liefern, sollte die FDA-Konformität nach 21 CFR schriftlich belegt sein.
Wie bleiben PTFE-Förderbänder hygienisch und leistungsfähig?
Reinigung mit geeigneten Temperaturen und Reinigungsmitteln
Ein fester Reinigungsablauf kann die Nutzungsdauer des Bands verlängern. Ein Verfahren besteht aus drei Schritten: Zuerst werden grobe Produktreste trocken oder mit leichtem Wasserdruck entfernt. Danach wird ein für Lebensmittelanlagen zugelassener Fettlöser als Schaum aufgetragen. Er wirkt bei einer Wassertemperatur von etwa 40 bis 55 °C ein.
Auf raue Werkzeuge muss verzichtet werden. Drahtbürsten, Stahlwolle und scharfe Metallspachtel können die feine PTFE-Schicht dauerhaft zerkratzen. Besser geeignet sind weiche Kunststoffbürsten oder Gummilippen. Nach der Einwirkzeit wird das Band gründlich mit klarem Wasser abgespült. So bleiben keine Reste des Reinigers zurück.
Regelmäßige Kontrolle von Nähten, Kanten und Spannsystemen
Während des Betriebs sollte das Wartungsteam die Anlage regelmäßig prüfen. Ein Blick gilt den Nahtstellen. Lockere Fäden und verformte mechanische Verbinder müssen früh erkannt werden. Sonst kann das Band reißen oder Material in die Lebensmittelcharge gelangen.
Auch die Bandkanten brauchen regelmäßige Kontrollen. Erste Scheuerspuren oder Risse in der Kantenversiegelung zeigen oft, dass das Band seitlich aus der Spur läuft. Wird die Führung rechtzeitig korrigiert, lässt sich eine Beschädigung des Trägergewebes vermeiden.
Bandlauf, Spannung und Umlenkrollen richtig einstellen
PTFE-Bänder dürfen nicht zu stark gespannt werden. Das Glas- oder Aramidgewebe dehnt sich im Vergleich zu einem Gummigurt kaum. Eine zu hohe Vorspannung belastet deshalb Nähte und Lager sehr stark. Die Spannung sollte nur so hoch sein, dass die Antriebstrommel das Band auch bei voller Last ohne Schlupf bewegt.
Umlenk- und Tragrollen müssen parallel zueinander und rechtwinklig zur Förderrichtung stehen. Schon kleine Abweichungen können das Band zu einer Seite laufen lassen. Automatische Bandlaufregler oder pneumatische Spanner halten das Band auch bei Wärmeausdehnung im Ofenbereich mittig auf der Anlage.
In modernen Produktionslinien wird neben der normalen Wartung auch die Vorhersage von Verschleiß immer wichtiger. Kameras können während des Betriebs kleine Risse und erste Ablösungen zwischen den Schichten erkennen, bevor sichtbare Schäden entstehen. Gleichzeitig ändern sich die gesetzlichen Vorgaben. Dazu gehören strengere Prüfungen der europäischen Verpackungsverordnung (PPWR) zu fluorierten Stoffen und Gesamtmigrationsgrenzen. Deshalb brauchen Betreiber vollständige Angaben zu den verwendeten Materialien über die gesamte Lebensdauer des Bands. Moderne Anlagen arbeiten mit geprüften Protokollen, die zeigen, dass auch nach Jahren mit hoher Wärmebelastung keine bedenklichen Partikel in den Produktstrom gelangen. Das hilft, die Anlage dauerhaft sicher und leistungsfähig zu betreiben.
