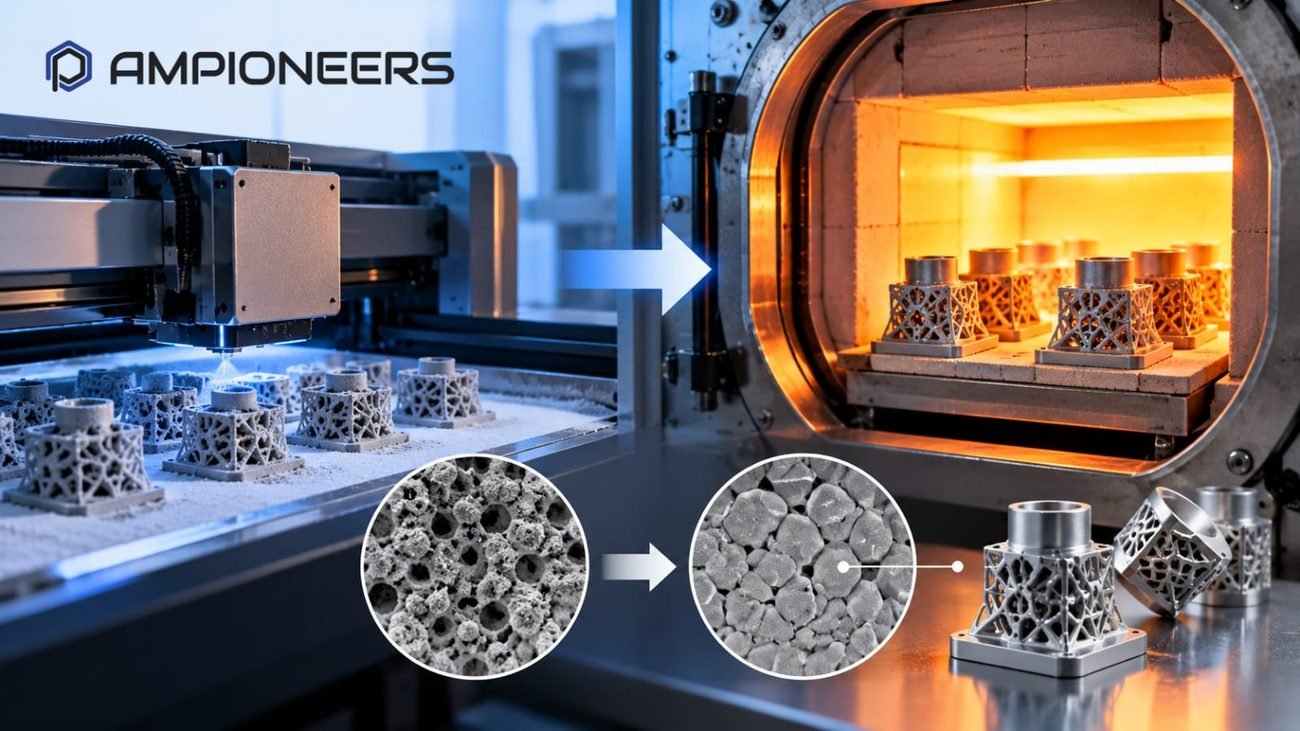
Beim Binder Jetting richtet sich der Blick meist auf den Drucker: Bauraum, Druckgeschwindigkeit, Schichtstärke. Dabei entsteht im Drucker nur der sogenannte Grünling – ein Pulverkörper, der lediglich von einem Binder zusammengehalten wird. Seine endgültige Dichte, Festigkeit und Maßhaltigkeit erhält das Bauteil erst im Ofen. Eine aktuelle Studie der Chalmers University of Technology in Göteborg zeigt, wie groß der Einfluss von Ofenatmosphäre und Entbinderung tatsächlich ist – und warum die Wahl des Sinterofens mindestens so viel Aufmerksamkeit verdient wie die Wahl des Druckers.
Vom Grünling zum Metallbauteil: die Prozesskette
Der Ablauf beim Metall-Binder-Jetting folgt vier Schritten: Zunächst wird Schicht für Schicht Metallpulver aufgetragen und an den Bauteilquerschnitten mit Binder benetzt. Anschließend wird der Binder in einem Ofen vernetzt, damit der Grünling handhabbar wird. Danach wird das lose Pulver entfernt, und erst im letzten Schritt verdichtet der Sinterprozess das Bauteil zu massivem Metall.
Wie stark sich das Bauteil dabei verändert, zeigen Herstellerangaben von Uniformity Labs zu einem 17-4-PH-Edelstahlpulver für das Desktop Metal Shop System: Die lineare Sinterschwindung liegt bei rund 15,2 Prozent in X-, 15,7 Prozent in Y- und 18,2 Prozent in Z-Richtung, bei einer Enddichte von 99 bis 100 Prozent. Ein Bauteil verliert im Ofen also knapp ein Sechstel seiner Kantenlänge. Jede Abweichung in Temperaturführung, Gasströmung oder Atmosphäre wirkt sich deshalb unmittelbar auf Maßhaltigkeit und Dichte aus.
Was die Chalmers-Studie zeigt
Forschende des Centre for Additive Manufacture – Metal (CAM2) an der Chalmers University haben 2026 untersucht, wie sich Pulverwiederverwendung, Aushärtebedingungen und Sinteratmosphäre auf Binder Jetting Teile aus 17-4 PH auswirken. Die Ergebnisse sind für jeden Anwender relevant, der eine Binder-Jetting-Fertigung aufbaut:
- Nach 20 Baujobs mit wiederverwendetem Pulver sank die Gründichte von 4,71 auf 4,47 g/cm³. Wurde an Luft ausgehärtet, stieg der Sauerstoffgehalt des Pulvers nach vier Aushärtezyklen um 20 Prozent; Aushärten unter Argon verhinderte diesen Effekt.
- Beim Sintern unter Argon erreichten Proben aus frischem Pulver nur 91,5 Prozent relative Dichte, mit wiederverwendetem Pulver 88,3 Prozent.
- Unter Wasserstoff lagen die Werte dagegen bei 99,2 beziehungsweise 98,9 Prozent – ein Unterschied von rund acht Prozentpunkten bei identischem Ausgangsmaterial.
Die Ursache liegt in der Entbinderung: Unter Argon wurde der Binder nicht vollständig ausgetrieben, sodass ein Restkohlenstoffgehalt von über 0,17 Gewichtsprozent im Material verblieb. Dadurch bildete sich kein Delta-Ferrit, der die Verdichtung im Sinterprozess fördert. Unter Wasserstoff trat dieser Effekt nicht auf. Für die Praxis heißt das: Ein Bauteil mit gut acht Prozent Restporosität ist für viele Funktionsanwendungen schlicht unbrauchbar – obwohl Pulver, Drucker und Geometrie exakt gleich waren.
Sinterofen kaufen: Worauf es bei der Atmosphäre ankommt
Wer für eine Binder-Jetting-Fertigung einen Sinterofen kaufen möchte, sollte deshalb nicht nur auf Maximaltemperatur und Nutzraum achten. Mindestens ebenso wichtig sind diese Kriterien:
- Atmosphärenvielfalt: Der Ofen sollte die Gase abdecken, die Ihre Werkstoffe benötigen – etwa Wasserstoff oder Formiergas für Edelstähle, Argon für reaktive Werkstoffe oder Vakuum für besonders empfindliche Legierungen.
- Entbinderung und Gasführung: Binderrückstände müssen zuverlässig aus dem Bauteil und aus dem Ofenraum abgeführt werden. Eine gezielte Gasströmung verhindert, dass sich Rückstände erneut auf den Teilen niederschlagen.
- Temperaturgleichmäßigkeit: Weil die Schwindung im Bereich von 15 bis 18 Prozent liegt, führen schon kleine Temperaturunterschiede im Nutzraum zu Maßabweichungen zwischen Bauteilen derselben Charge.
- Materialspektrum und Ausbaufähigkeit: Wer heute mit 17-4 PH oder 316L startet, möchte morgen vielleicht Kupfer oder Werkzeugstahl verarbeiten. Ein flexibel nutzbarer Ofen schützt die Investition.
Carbolite Gero deckt diese Anforderungen mit unterschiedlichen Ofenkonzepten ab. Der kompakte GLO 8/13 arbeitet mit einer zylindrischen Retorte und rotationssymmetrisch angeordneten Heizelementen für eine gleichmäßige Erwärmung und lässt sich mit Stickstoff, Argon oder Formiergas (N2/H2 95/5 oder Ar/H2 98/2) betreiben. Die metallisch beheizten Öfen der HTK-Serie mit Heizelementen aus Molybdän oder Wolfram erreichen bis zu 2.200 °C und können je nach Anforderung mit Wasserstoff, Stickstoff, Argon oder unter Vakuum gefahren werden.
Fazit: Drucker und Ofen als ein System denken
Die Chalmers-Ergebnisse machen deutlich, dass die Qualität eines binder-gejetteten Bauteils zu einem großen Teil im Ofen entschieden wird. Wer eine Binder-Jetting-Fertigung plant, sollte Drucker, Aushärtung, Pulvermanagement und Sinterofen als zusammenhängendes System betrachten und die Ofenatmosphäre gezielt auf die eingesetzten Werkstoffe abstimmen. Ein günstiger Ofen, der nur eine Schutzgasart beherrscht, kann am Ende teurer werden als ein flexibles System – nämlich dann, wenn Bauteile die geforderte Dichte nicht erreichen.
Sprechen Sie mit AM Pioneers
Sie planen eine Binder-Jetting-Fertigung oder möchten Ihren bestehenden Sinterprozess optimieren? AM Pioneers berät Sie zur gesamten Prozesskette – vom Drucker über die Aushärtung bis zum passenden Entbinder- und Sinterofen – und unterstützt Sie bei der Auswahl der richtigen Ofenatmosphäre für Ihre Werkstoffe. Sprechen Sie uns an.
